


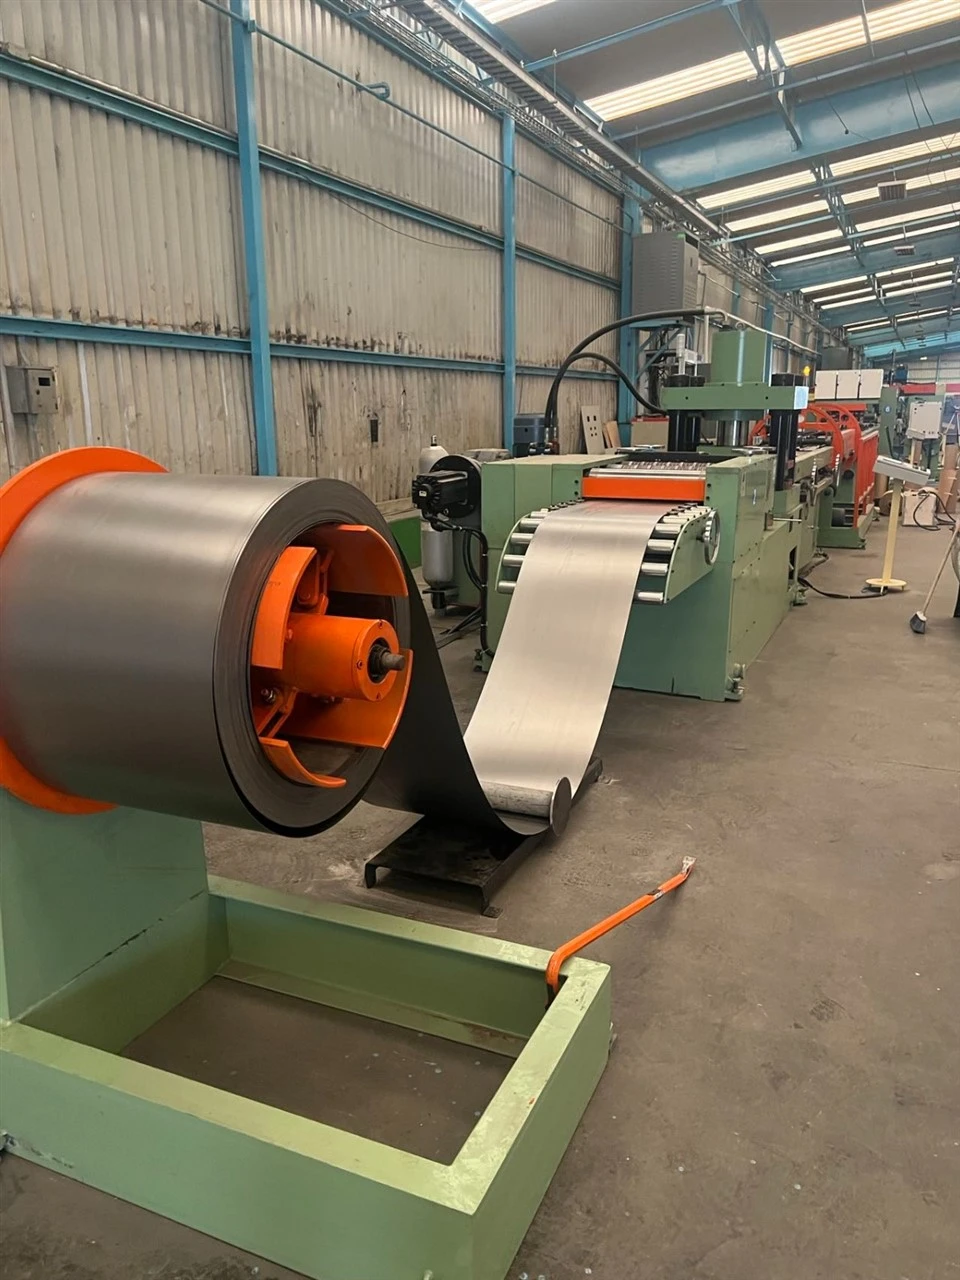
Mae peiriant rholio rheiddiadur y trawsnewidydd yn offer a ddefnyddir ar gyfer prosesu rheiddiaduron math plât trawsnewidydd. Mae'r canlynol yn ei gyflwyno o agweddau fel egwyddorion gweithio, cyfansoddiad strwythurol, nodweddion a chymwysiadau:
Egwyddorion gweithio
Egwyddor Ffurfio Rholio
Trwy'r cydgysylltiad congrex ceugrwm rhwng y rholeri pwysau sy'n ffurfio uchaf ac isaf, mae'r darn gwaith plât dur sy'n cael ei fwydo yn cael ei rolio, gan beri i'r plât dur gael dadffurfiad plastig o dan bwysau i ffurfio siapiau gofynnol fel rhigolau sianel olew.
Egwyddor Bwydo
Mae'r mecanwaith bwydo fel arfer yn cynnwys rholeri gwasgedd uchaf ac is, sy'n ffurfio grym clampio ar y plât dur. Mae'r modur yn gyrru'r rholeri gwasgedd uchaf ac is i gylchdroi, gan gyfleu'r plât dur i'r rholer pwysau ffurfio rholio wedi'i osod yn y pen ôl.
Egwyddor Mesur Hyd
Defnyddir generadur signal hyd cylchdro, y mae ei ddiwedd mesur yn pwyso yn erbyn wyneb y darn gwaith o flaen y set rholer pwysau ffurfio rholio. Wrth i'r darn gwaith symud, mae pen mesur y generadur yn cylchdroi yn unol â hynny. Mae synwyryddion mewnol yn trosi gwybodaeth fel yr ongl cylchdroi yn signalau trydanol, sydd wedyn yn cael eu cyfrif i gael hyd y workpiece, gan sicrhau mesur manwl gywir o hyd y rheiddiadur gwaith.
Cyfansoddiad strwythurol
Yn cynnwys setiau lluosog o rholeri pwysau ffurfio uchaf ac isaf, sy'n cydgysylltu â'i gilydd trwy broffiliau congrex ceugrwm. Dewisir gwahanol setiau rholer pwysau ffurfio rholio yn ôl manylebau rheiddiaduron sy'n cael eu prosesu. Nid oes angen disodli'r rholeri pwysau sy'n ffurfio uchaf yn aml yn unig y mae angen newid mowldiau'r wasg stampio, gan wella effeithlonrwydd cynhyrchu yn sylweddol.
Mecanwaith Bwydo
Yn cynnwys rholeri pwysau uchaf, rholeri pwysau is, ac adran bontio. Mae gan yr adran bontio rholeri heb bŵer i dywys y plât dur yn llyfn i'r mecanwaith bwydo, tra bod y rholeri gwasgedd uchaf ac isaf yn clampio ac yn cyfleu'r plât dur.
Gwasg Stampio
Wedi'i leoli ar ben allbwn y set rholer pwysau ffurfio rholio, mae'r wasg stampio yn perfformio stampio a chneifio ar y darn gwaith gyda rhigolau sianel olew wrth iddo fynd drwodd. Mae'n torri'r darn gwaith ac yn pwyso'r rhigolau pen a chynffon i ffurfio un plât rheiddiadur cyflawn.
Lleoli rholeri
Wedi'i osod ym mhen blaen y wasg stampio, maent yn sicrhau bod y darn gwaith yn parhau i fod yn sefydlog cyn mynd i mewn i'r wasg, gan warantu cywirdeb stampio a chneifio.
Generadur signal hyd cylchdro
Wedi'i osod ar fraced, mae ei ben mesur yn pwyso yn erbyn wyneb y darn gwaith o flaen y set rholer pwysau ffurfio rholio, a ddefnyddir ar gyfer mesur hyd y pelydriadau rheiddiadur yn union.
Gyrru modur a blwch gêr
Mae modur gyrru wedi'i osod ar sylfaen y peiriant. Mae rholeri gwasgedd uchaf y mecanwaith bwydo ac un pen i'r rholeri pwysau ffurfio uchaf wedi'u cysylltu â'r blwch gêr. Mae'r modur gyriant yn gyrru'r rholeri pwysau uchaf a rholeri pwysau ffurfio uchaf i gylchdroi trwy'r blwch gêr, gan ddarparu pŵer ar gyfer bwydo a rholio ffurfio.
Mecanwaith Arweiniol
Trefnir mecanweithiau tywys ar ddwy ochr sylfaen y peiriant ar hyd y sianel sy'n cludo, sy'n cynnwys plât sylfaen is ac olwynion pwysau ar y plât sylfaen. Mae arwynebau uchaf ac isaf dwy ochr y darn gwaith wedi'u lleoli rhwng y plât sylfaen isaf ac olwynion pwysau i arwain y darn gwaith ac atal gwyriad wrth eu cyfleu.
Nodweddion
Cynhyrchu effeithlonrwydd uchel
Gan ddefnyddio technoleg ffurfio rholio, gall brosesu platiau dur yn barhaus, gan wella effeithlonrwydd cynhyrchu yn sylweddol o'i gymharu â thechnoleg ffurfio stampio un darn traddodiadol. Yn ogystal, mae cynyddu'r cyflymder rholio yn rhoi hwb pellach i allbwn.
01
Gostyngiad Costau
Wrth newid manylebau hyd plât, nid oes angen disodli mowldiau, gan arbed costau mowld sylweddol ac amser ar gyfer amnewid mowld a difa chwilod, a thrwy hynny leihau costau cynhyrchu a dwyster llafur.
02
Manwl gywirdeb uchel
Yn meddu ar generadur signal hyd cylchdro, gall gyfrifo pellter canol platiau rheiddiadur yn gywir gyda manwl gywirdeb o ± 0. 2mm, gan sicrhau cywirdeb dimensiwn cynnyrch a gwella ansawdd cynnyrch.
03
Technoleg Uwch
Mae mabwysiadu technoleg ffurfio cyfansawdd rholio a stampio oer yn datrys y broblem na ellir cyflawni rheiddiaduron newidyddion mawr neu all-fawr trwy stampio oer pur. Po hiraf y mae hyd y plât, yr amlycaf yw manteision ffurfio rholio.
04
Ystod ymgeisio eang
Yn gallu prosesu rheiddiaduron trawsnewidyddion gwahanol fanylebau, mae'n cwrdd â gofynion afradu gwres amrywiol drawsnewidyddion pŵer, gan gyfoethogi manylebau cynnyrch a senarios cymhwysiad yn fawr.
05
Meysydd Cais
A ddefnyddir yn bennaf yn y diwydiant gweithgynhyrchu trawsnewidyddion pŵer i gynhyrchu gwahanol fathau a manylebau o reiddiaduron math plât trawsnewidyddion. Mae'n cwrdd â gofynion afradu gwres trawsnewidyddion pŵer gyda gwahanol lefelau a galluoedd foltedd a galluoedd, gan sicrhau y gall trawsnewidyddion afradu gwres yn effeithiol yn ystod y llawdriniaeth a chynnal gweithrediad arferol a bywyd gwasanaeth.
Tagiau poblogaidd: llinell rolio rheiddiadur trawsnewidydd, gweithgynhyrchwyr llinell dreigl rheiddiadur trawsnewidydd llestri, cyflenwyr, ffatri


